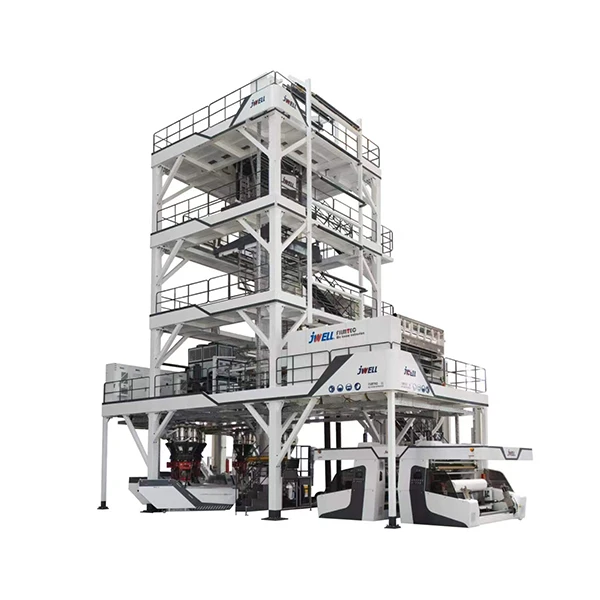
Een extruder is een mechanisch apparaat dat gesmolten thermoplastisch materiaal door een speciaal-gevormde mal perst om doorlopende profielen te produceren, zoals buizen, tochtstrips of filamenten. Een complete kunststofextruder bestaat uit een invoertrechter voor grondstoffen, een verwarmd cilindrisch vat, een interne roterende schroef, een matrijskop en een stroomafwaarts koelsysteem. Het vormgeven van de polymeersmelt zodra deze de mal verlaat, is een eenvoudig onderdeel. Het dwingen van het materiaal om zijn precieze geometrie te behouden terwijl het door de afkoelfase gaat, is een echte uitdaging voor operators in de werkplaats.

Hoe werkt een kunststofextruder?
Het kunststofextrusieproces is voornamelijk afhankelijk van mechanische wrijving, in plaats van alleen externe verwarmingsstrips, om het oorspronkelijke polymeer te smelten. Om te begrijpen hoe plastic extruders werken, gebruiken we TSC Frame: temperatuur, afschuiving en vormgeving. Deze volgorde bepaalt nauwkeurig hoe de grondstofdeeltjes worden omgezet in een hard eindproduct.
Fase 1: Temperatuur (toevoergebied)
Het proces begint wanneer de zwaartekracht onverwerkte plastic deeltjes uit de trechter naar de invoeropening trekt. Het invoergedeelte van de roterende schroef vangt deze deeltjes op en verplaatst ze naar voren in het vat. De operator stelt de externe verwarmingsstrip in dit begingebied in op een relatief lage temperatuur. Hierdoor wordt voorkomen dat het plastic voortijdig smelt en aan de voerkeel blijft plakken, wat kan leiden tot een verstopping die brugvorming wordt genoemd.
Fase 2: knippen (overgangszone en meetzone)
Mechanisch knippen genereert tot 80% van de warmte die nodig is om plastic te smelten. Terwijl de schroef de deeltjes in de overgangszone duwt, neemt de worteldiameter van de schroef toe. Dit ontwerp drukt het plastic tegen de vatwand. De intense wrijving tussen de deeltjes en het metalen vat scheurde de polymeerketens, waardoor een enorme interne hitte ontstond. Wanneer het materiaal de doseerzone aan het uiteinde van de schroef bereikt, is het een uniforme, onder druk gebrachte smelt geworden, klaar om de mal in te gaan.
Fase 3: Vormen (matrijs)
De matrijs dwingt de onder druk gebrachte polymeersmelt om zijn uiteindelijke dwarsdoorsnedevorm te vormen. De smelt splitst zich rond de binnenste doorn en recombineert voordat hij de mallip verlaat. De snelheid waarmee het materiaal de mal verlaat, moet perfect afgestemd zijn op de snelheid van de stroomafwaartse tractiemachine. Elke mismatch in deze trekverhouding zal het materiaal op onnatuurlijke wijze uitrekken en de structurele integriteit van het profiel in gevaar brengen.
Waarom kromtrekt mijn geëxtraheerde kunststof profiel tijdens het afkoelen?
De ongelijkmatige krimpsnelheid van de kunststof dwars-doorsnede bepaalt de ernst van de vervorming. Als je vraagt: "Waarom vervormt het plastic profiel dat ik heb geëxtrudeerd tijdens het afkoelen?" Wanneer is het antwoord bijna altijd terug te voeren op de thermische gradiënt. Het dik-wandige gedeelte van het profiel houdt de warmte veel langer vast dan het dun-wandige gedeelte.
Oorzaak 1: Asymmetrische contractie
Nadat de aangrenzende dunne muren al zijn gestold, blijven de dikke muren afkoelen en krimpen. Bij dikkere massa's trekt en buigt deze vertraagde samentrekking fysiek aan het toch al harde, dun{1}}wandige gedeelte, waardoor het afwijkt van zijn uitlijning. Operators lossen dit probleem op door de mal aan te passen zodat deze plaatselijke koelkanalen in de mal bevat, of door de gerichte luchtstroom specifiek uit te lijnen met de dikkere delen van het profiel op het moment dat het profiel de mal verlaat. Door zowel dikke als dunne wanden te dwingen tegelijkertijd hun glasovergangstemperatuur te bereiken, kunnen buigkrachten worden geëlimineerd.
Oorzaak 2: ‘Stressgeheugen’
Als de extruderschroef overmatige schuifkracht uitoefent, zullen de polymeerketens een spanningsgeheugen ontwikkelen. Veel operators beschouwen vervorming ten onrechte als een puur stroomafwaarts koelprobleem. Ze pasten de temperatuur van het waterbad enkele uren aan zonder succes. De realiteit is dat het defect binnenin het vat begint. Als de schroefsnelheid te hoog is, worden de polymeerketens op onnatuurlijke wijze uitgerekt voordat ze de mal binnengaan. Zodra het plastic de mal verlaat en het koelbad binnengaat, proberen de uitgerekte kettingen terug te stuiteren naar hun oorspronkelijke ontspannen toestand. Deze moleculaire rebound manifesteert zich als ernstige vervorming of vervorming in het eindproduct. Het verlagen van de schroefsnelheid en het iets verhogen van de cilindertemperatuur kan deze interne spanning verminderen.
"Luchtspleet" aanpassingsregel
De precieze afstand tussen het kopvlak van de mal en het eerste waterkoelbad -, ook wel de luchtspleet genoemd, bepaalt de onmiddellijke oppervlaktespanning van het profiel. Uit onze recente benchtests van asymmetrische raamkozijnen van hard PVC blijkt dat er een duidelijk verband bestaat tussen de lengte van de luchtspleet en het kromtrekken.
We lieten een doorlopend profiel lopen met een 2 mm dunne wand verbonden met een 5 mm dikke basis. Het verlaten van een standaard luchtspleet van 50 mm resulteert in een aanhoudende binnenwaartse vervorming van 4 graden van de dunne wand. De snelle impact van koud water blokkeerde onmiddellijk de dunne wanden, terwijl de 5 mm-basis matrijs uitzetting ondervond in de open lucht. Door de luchtspleet nauwkeurig te verkleinen tot 15 mm, minimaliseren we de tijd die de dikke basis nodig heeft om uit te zetten voordat deze de vormhuls in de watertank raakt. Deze eenvoudige fysieke aanpassing verminderde de ongelijkmatige krimp met 22% en herstelde de rechtheid van het profiel volledig zonder dat er complexe aanpassingen aan de mal nodig waren.
Veelgestelde vragen over plastic extruders
Vraag: Wat is een extrudermachine?
A: Het is een productieapparaat dat ruw plastic of metaal smelt en door een vormmatrijs duwt om doorlopende profielen zoals pijpen, films of buizen te creëren.
Vraag: Waarom kromtrekt mijn verwijderde kunststofprofiel tijdens het afkoelen?
A: Kromtrekken wordt meestal veroorzaakt door ongelijkmatige koelsnelheden, ongepaste waterbadtemperaturen of onevenwichtige interne spanningen in het geëxtrudeerde polymeer.
Vraag: Hoe werkt een extrudermachine?
A: De ruwe hars wordt vanuit de trechter in het verwarmde vat gevoerd. De roterende schroef smelt, mengt en duwt het materiaal naar voren, waardoor het door de vormmal wordt gedwongen.
Vraag: Hoe bedien je een extrudermachine?
A: Verwarm de trommel voor op de ingestelde temperatuur. Vervolgens wordt de ruwe hars in de hopper geladen, wordt de schroefaandrijving op lage snelheid gestart en wordt de output van de mal gecontroleerd.
Vraag: Hoe kan de transparantie van films worden verbeterd?
A: Verhoog snel de koelsnelheid om de kristalgrootte te verkleinen. Optimaliseer op dezelfde manier de smelttemperatuur, houd de mallen schoon en gebruik -hoge kwaliteit klaringsadditieven.